


Viti a testa esagonale forata per il settore ferroviario

Le viti a testa esagonale forata possono essere utilizzate nei collegamenti meccanici che prevedono un filo di sicurezza (safety wire) per contrastare lo svitamento accidentale oppure un sigillo antimanomissione.
Nel settore ferroviario, dove alcuni collegamenti sono esposti a vibrazioni e carichi ciclici, la geometria della vite e le sue caratteristiche meccaniche devono rispondere a precisi requisiti di progetto.
Due viti fornite da EFS per questo settore ne sono un esempio. Entrambe a testa esagonale forata e con filetto parziale, sembrano quasi identiche. Presentano invece sei differenze tecniche, alcune riconoscibili a occhio, altre verificabili soltanto attraverso specifiche e documentazione di processo.
A cosa serve il foro sulla testa esagonale di una vite?
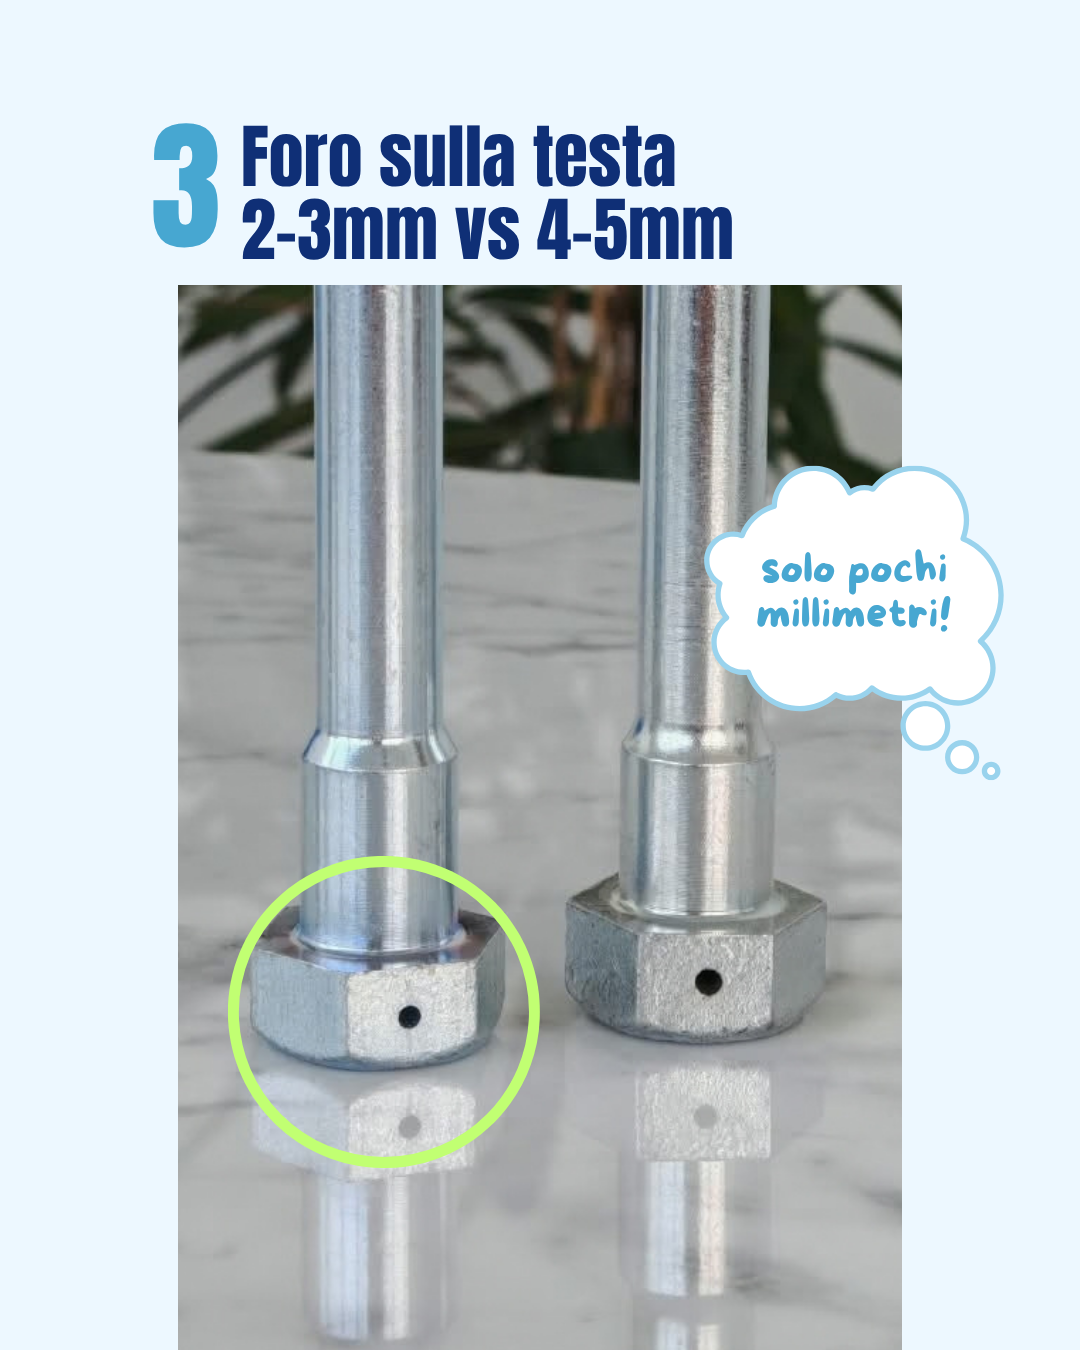
Il foro trasversale sulla testa esagonale può essere utilizzato per inserire un filo di sicurezza, chiamato anche freno a filo o safety wire, un sistema di bloccaggio meccanico impiegato nei collegamenti filettati esposti a vibrazioni.
Il filo metallico viene fatto passare attraverso il foro e collegato a un’altra vite o a un punto di ancoraggio. Se correttamente installato, ostacola la rotazione della vite nella direzione di svitamento, riducendo il rischio di allentamento accidentale per rotazione. Non sostituisce però il corretto serraggio iniziale e non garantisce il mantenimento del precarico.
Le due viti fornite da EFS presentano entrambe un foro trasversale sulla testa esagonale, con diametri differenti: circa 2–3 mm nella prima e 4–5 mm nella seconda.
Il foro può avere anche un’altra funzione: consentire l’applicazione di un sigillo antimanomissione, detto anche piombatura. In questo caso, un cavetto sigillato permette di rilevare eventuali interventi non autorizzati dopo un’ispezione o una manutenzione.
La dimensione e la posizione del foro devono rispettare il disegno tecnico ed essere compatibili con il sistema di sicurezza previsto.
Cosa cambia nella geometria e nelle dimensioni?
Il foro sulla testa è soltanto una delle differenze tra i due componenti ferroviari.
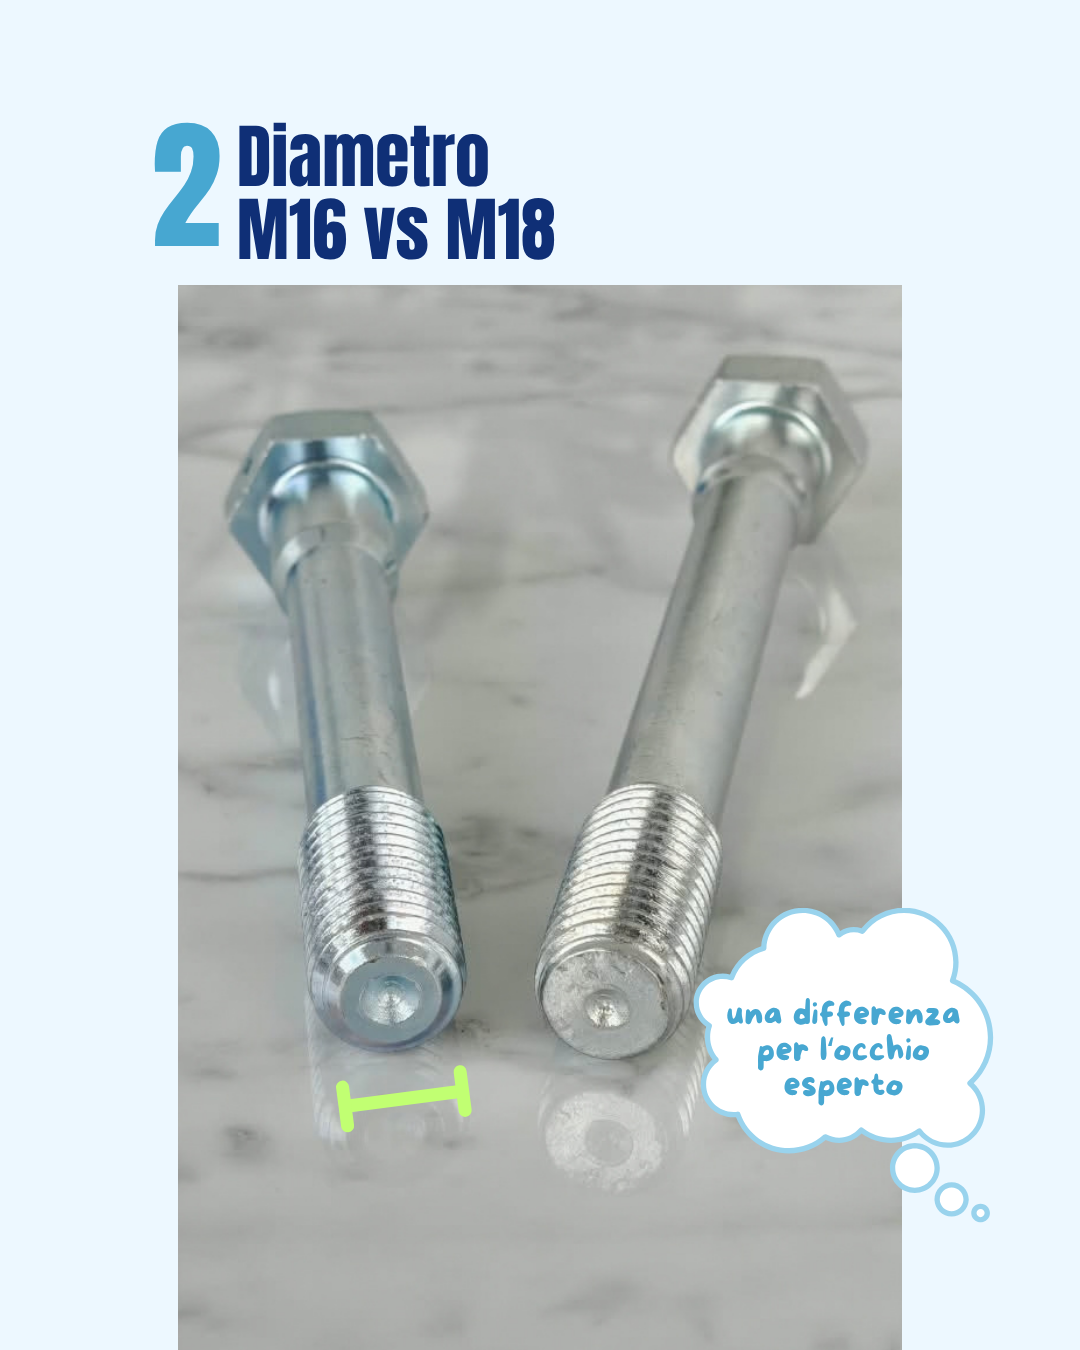
La prima vite ha un diametro nominale M16 e una lunghezza di 130 mm; la seconda misura M18×152 mm. Cambiano quindi la sezione resistente, le dimensioni dei fori di accoppiamento e gli ingombri del collegamento.
Entrambe presentano un filetto parziale. La lunghezza del gambo liscio deve essere coerente con la geometria del giunto, soprattutto quando il progetto prevede che la parte non filettata attraversi determinati piani di taglio.
Per approfondire questa configurazione e le norme dimensionali di riferimento, consulta la pagina EFS dedicata alle viti a testa esagonale industriali.
Classe di resistenza delle due viti testa esagonale forata
Alle differenze geometriche si aggiunge un’altra caratteristica, inizialmente meno evidente: la classe di resistenza.
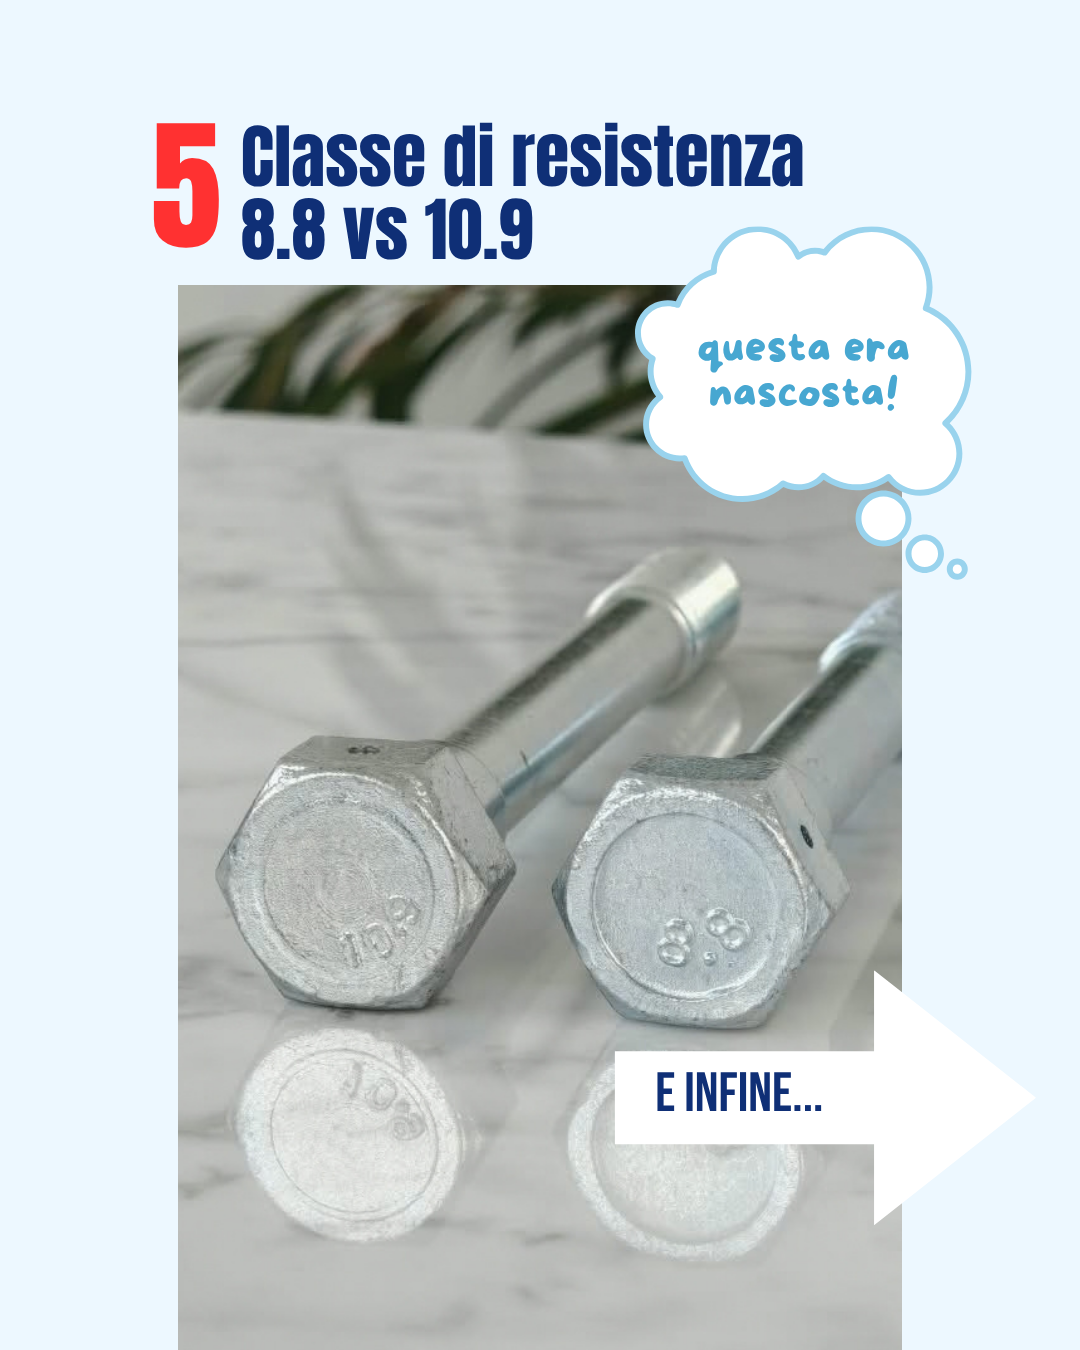
Una vite appartiene alla classe 8.8, l’altra alla classe 10.9, secondo la classificazione ISO 898-1.
La resistenza nominale a trazione passa da 800 MPa per la classe 8.8 a 1.000 MPa per la 10.9. Sono differenti anche i valori del limite di snervamento e i requisiti meccanici che il componente deve soddisfare.
Una classe di resistenza superiore non rappresenta automaticamente una scelta migliore. La selezione dipende dai carichi previsti, dal precarico, dalla geometria del collegamento e dalle condizioni di esercizio.
Per i collegamenti soggetti a vibrazioni, la resistenza meccanica deve inoltre essere valutata insieme al comportamento a fatica e alla stabilità del serraggio.
Zincatura bianca e iridescente: quale differenza c’è?
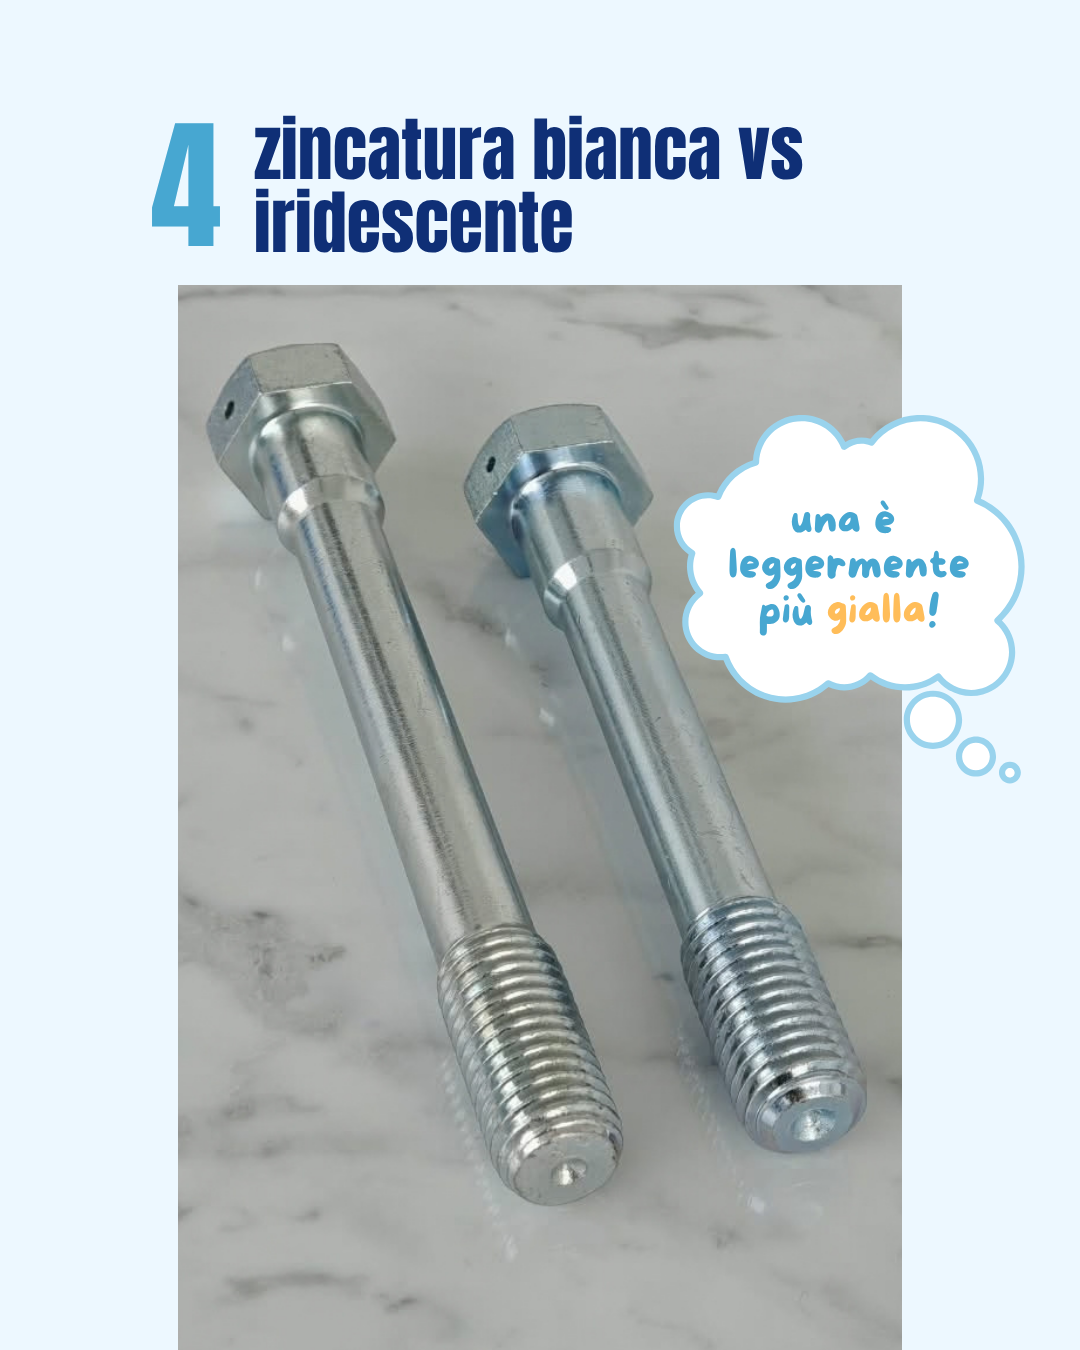
Un’altra differenza riconoscibile tra le due viti a testa esagonale forata riguarda il trattamento superficiale.
Una presenta una zincatura elettrolitica bianca, l’altra una finitura zincata iridescente, con riflessi leggermente giallastri.
La zincatura elettrolitica protegge l’acciaio dalla corrosione attraverso un deposito superficiale di zinco. La colorazione finale dipende principalmente dal trattamento di conversione applicato successivamente.
La differenza cromatica, però, non permette da sola di stabilire quale rivestimento offra una maggiore resistenza alla corrosione.
Occorre conoscere lo spessore dello zinco, il tipo di passivazione, gli eventuali sigillanti e i requisiti previsti dalla specifica tecnica. Anche le caratteristiche di attrito della superficie devono essere considerate quando influiscono sul rapporto tra coppia di serraggio e precarico.
Un caso EFS che approfondisce questi aspetti è quello dei tiranti B7 zincati e dadi 2H con finitura iridescente, per i quali è stata richiesta una zincatura elettrolitica secondo ASTM B633 Fe/Zn 12 Type II.
Nel caso delle due viti ferroviarie, la differenza di finitura si accompagna a quella della classe di resistenza. Un abbinamento che introduce un ulteriore requisito tecnico, impossibile da riconoscere osservando i componenti finiti.
Deidrogenazione della vite 10.9: la differenza non visibile
La sesta differenza riguarda un trattamento previsto per la vite in classe 10.9: la deidrogenazione.
Durante alcune operazioni di preparazione superficiale e zincatura elettrolitica, l’idrogeno può penetrare nell’acciaio. Nei componenti più suscettibili, soprattutto quando sono sottoposti a sollecitazioni di trazione, questo fenomeno può favorire l’infragilimento da idrogeno e provocare rotture ritardate.
La suscettibilità dipende principalmente dalla resistenza meccanica, dalla durezza, dallo stato tensionale e dalle condizioni del processo produttivo.
Per ridurre il rischio si possono adottare controlli specifici e, quando previsto, un trattamento termico di deidrogenazione, chiamato anche baking, che favorisce la fuoriuscita dell’idrogeno diffusibile.
La ISO 4042:2022, relativa ai rivestimenti elettrolitici degli elementi di collegamento, stabilisce misure di prevenzione in funzione delle caratteristiche meccaniche dei componenti. Per la classe 10.9 prevede verifiche supplementari del processo o del prodotto e/o il trattamento di deidrogenazione, secondo le condizioni applicabili. Per la classe 8.8 non sono normalmente necessarie le stesse misure aggiuntive.
Nel caso delle due viti EFS, la deidrogenazione è indicata come trattamento necessario per il componente in classe 10.9.
A differenza delle altre cinque caratteristiche, questo trattamento non è riconoscibile visivamente. Quando richiesto, deve essere verificato attraverso la documentazione che ne attesta l’esecuzione.
Per un ulteriore esempio applicativo, consulta il caso EFS delle viti Torx per veicoli industriali e agricoli, che confronta componenti con trattamenti superficiali differenti, tra cui zincatura elettrolitica e deidrogenazione.
Sei differenze, un unico requisito: la conformità al disegno
Le due viti ferroviarie mostrano quanto possano essere diversi i requisiti di componenti apparentemente simili.
EFS gestisce queste forniture come capocommessa: analizza le specifiche, seleziona i produttori e i processi adeguati, coordina lavorazioni e trattamenti e verifica che i componenti rispondano ai requisiti concordati.
Nel caso delle viti a testa esagonale forata, il controllo riguarda dimensioni, geometria del foro, classe di resistenza, rivestimento e trattamenti richiesti.
Cinque differenze possono essere osservate o misurate sul componente. La sesta richiede di verificare il processo con cui è stato realizzato.
Per maggiori informazioni o per richieste specifiche, il nostro team è a vostra disposizione
TEL. +39 031 2498999 | E-MAIL info@efsfasteners.com

